
Fertigung
Fertigung historischer Leuchten: vom Modell zum Guss.
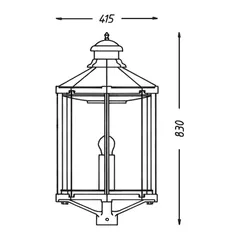
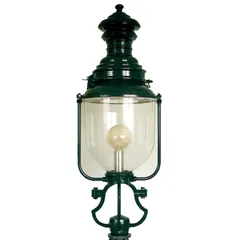
Die Fertigung unserer historischen Leuchten beginnt mit Modell und Guss. Gegossen wird in Grauguss oder Aluminium, geschweißt, lackiert und montiert in Mainhausen, zusammen mit Gießereien und unserem Partnerwerk.
Guss und Material
Wie unsere Leuchten in der Fertigung aus Guss entstehen
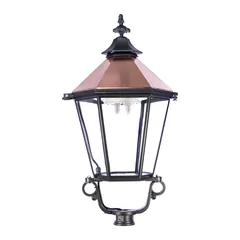
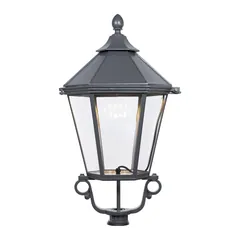
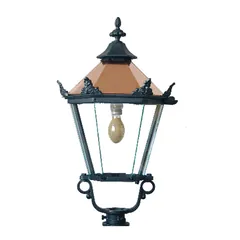
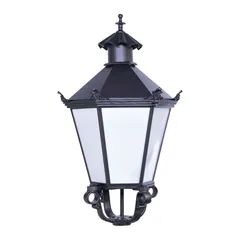
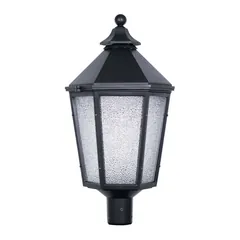
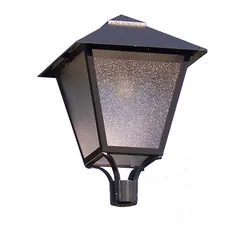
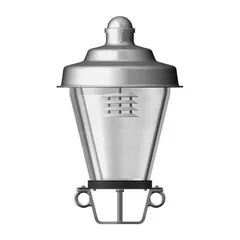
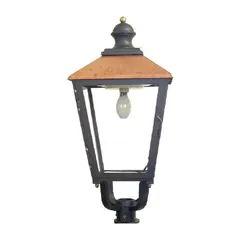
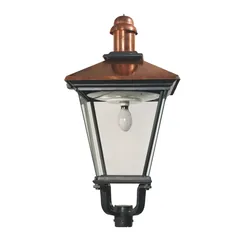
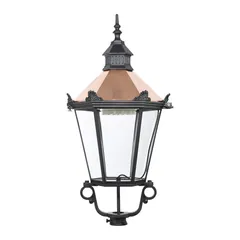
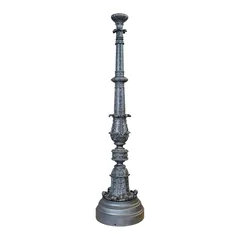
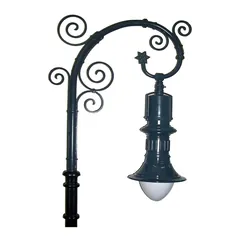
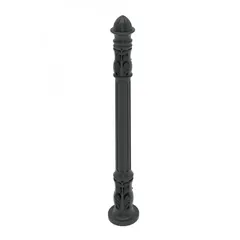
Kandelaber sind aus Grauguss. Leuchtengehäuse entstehen aus Aluminiumguss und Aluminiumblech, Dächer je nach Modell aus Kupferblech oder lackiertem Aluminiumblech, Befestigungsteile aus V2A. Gläser liefern wir als ESG, PMMA oder PC, klar, opal oder strukturiert, für Gasbetrieb aus ESG.
Der Guss kommt von Gießereien, mit denen wir zusammenarbeiten. Am Anfang steht das Gussmodell, bei Nachbauten nach einer Vorlage wie dem Mustermast für Augsburg, dort als zweifache Form mit Kernmodell. Graugussteile sind nicht ganz glatt. Das ist gewollt, so wirkt ein Kandelaber aus Grauguss echt.
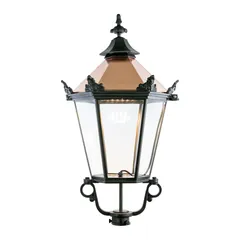
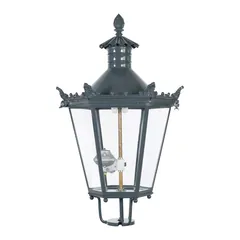
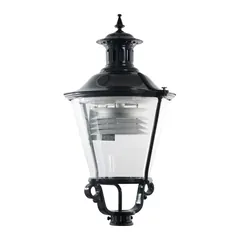
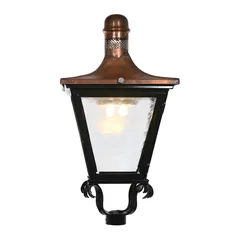
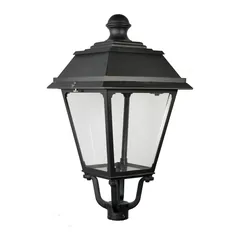
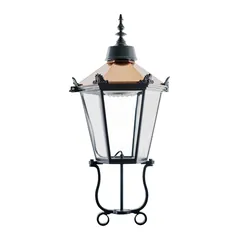
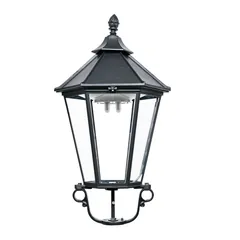
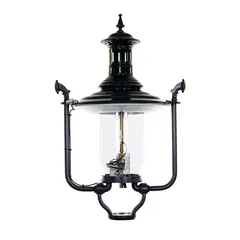
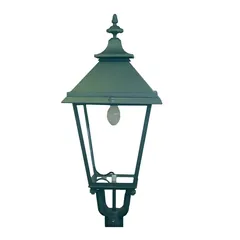
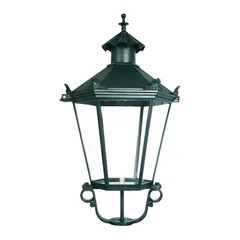
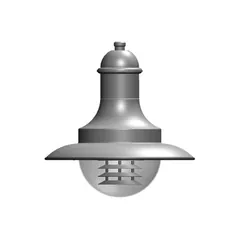
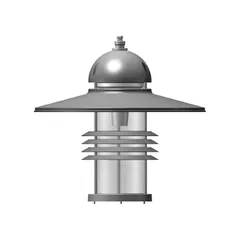
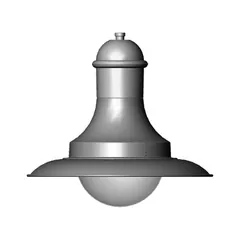
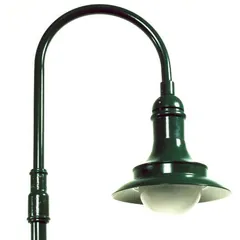
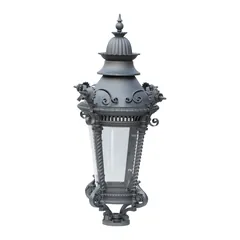
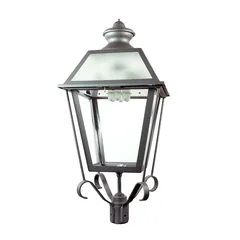
Laut unserem Historischen Leuchtenprogramm entstehen die TRAPP-Leuchten in Mainhausen. Hier wird geschweißt, lackiert und montiert. Die Elektrik sitzt in einem Elektroblock, den man im Ganzen entnehmen und tauschen kann. An Modellen wie der THL-100 arbeiten Kupferschmiede und Kunstschlosser.
Oberfläche und Normen
Lack, Verzinkung und Prüfzeichen
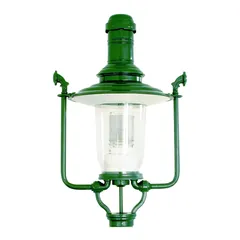
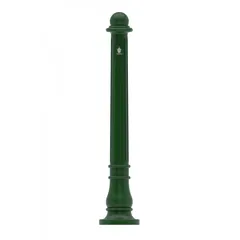
Leuchten und Kandelaber lackieren wir in RAL- oder DB-Farbe oder mit Sonderlack. Beim Riedingermast in Augsburg waren es zwei Grundierungen aus 2K-Epoxidharz, erst mit Zinkstaub, dann mit Eisenglimmer, je 40 bis 80 Mikrometer, danach ein 2K-PUR-Decklack mit 40 bis 60 Mikrometern in RAL 6015.
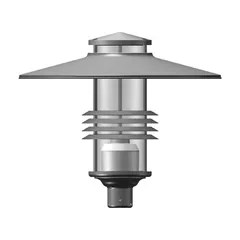
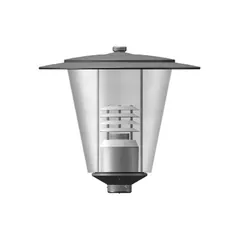
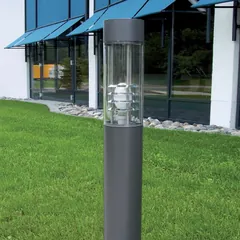
Stahlmaste liefern wir nach DIN EN 40, feuerverzinkt nach DIN EN ISO 1461, auf Wunsch pulverbeschichtet. Die dekorativen Leuchten der Baureihe L entstehen in Albstadt, nach VDE-Richtlinien gefertigt und geprüft, mit VDE-Zeichen auf allen elektrischen Bauteilen.
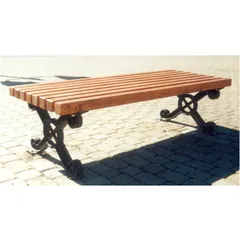
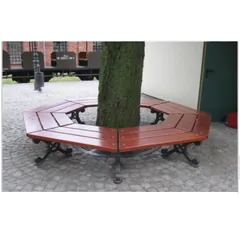
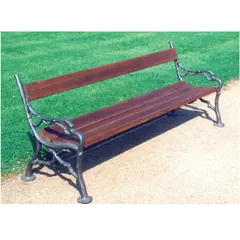
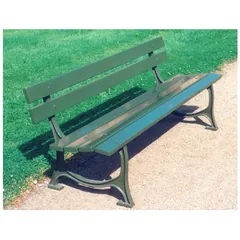
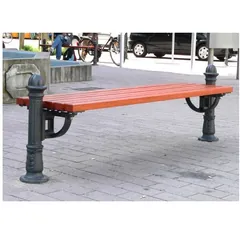
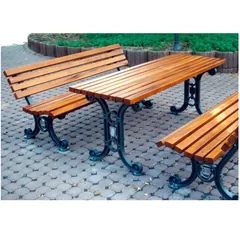
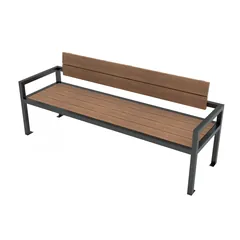
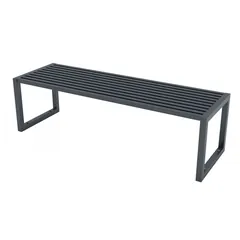
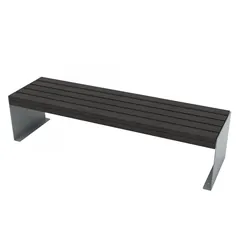
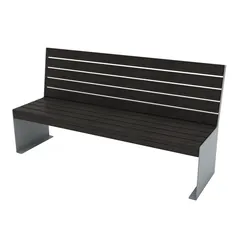
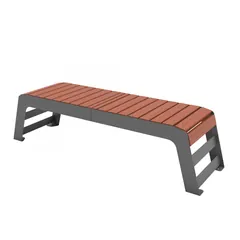
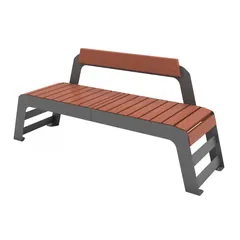
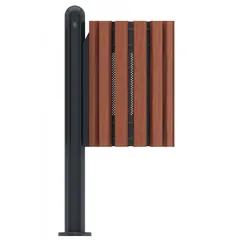
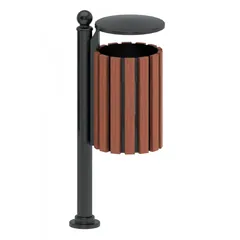
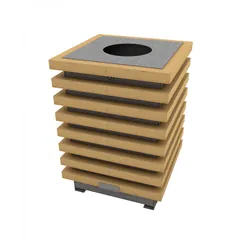
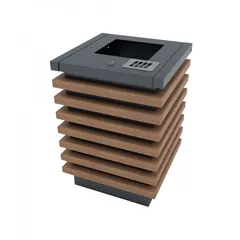
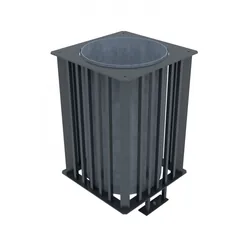
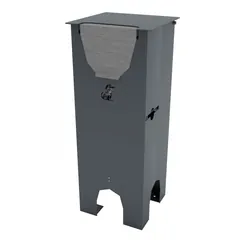
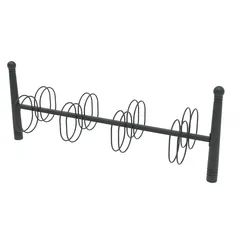
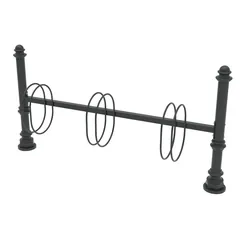
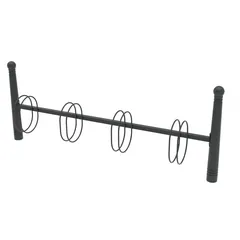
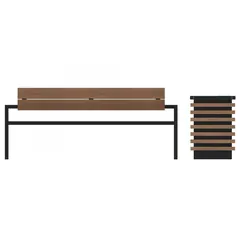
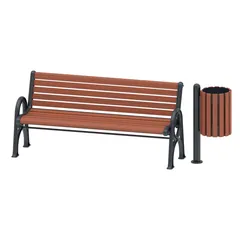
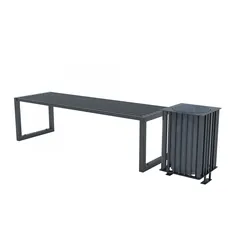
Bänke, Abfallbehälter, Fahrradständer und weiteres Stadtmobiliar fertigt unser Partnerwerk TRAPP in Polen. Dort werden die Stahlteile verzinkt und pulverbeschichtet und das Holz imprägniert und lackiert. Was aus der Fertigung wird, zeigen unsere Referenzen und die Seite Restaurierung und Nachbau historischer Leuchten.
Werkstatt
Sechs Verfahren unter einem Dach.
Fräsen, Bohren, Drehen, Zuschnitt, Schweißen und Lackieren übernehmen wir zusammen mit unserem Partnerwerk TRAPP in Polen. Das bieten wir auch als Lohnarbeit an. 06182 92945
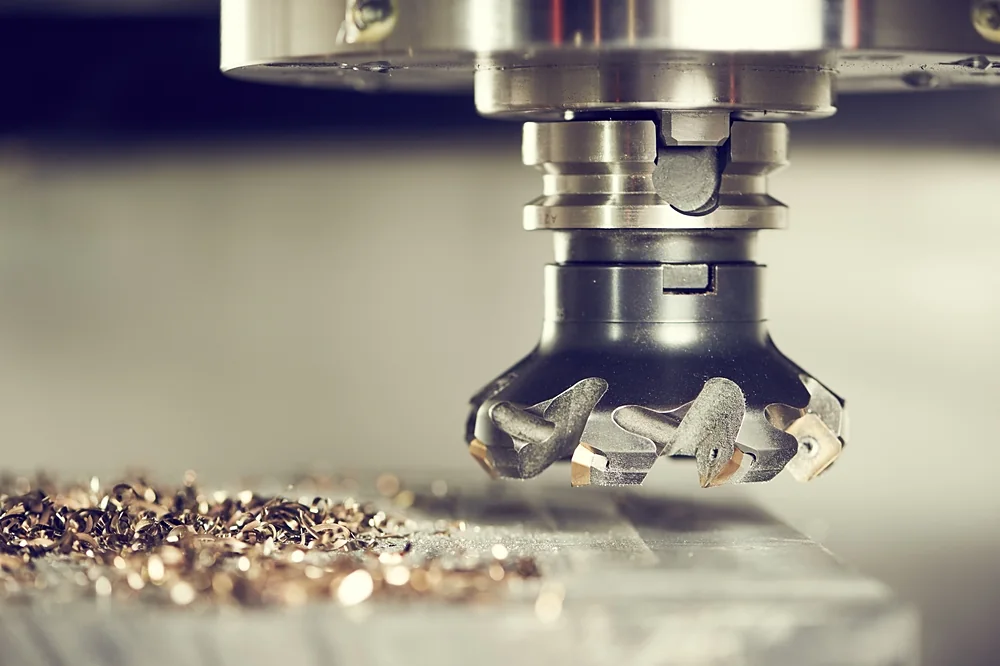
Fräsen
- Horizontal- und Vertikalfräsmaschine
- Verfahrweg X 1300 mm, Y 460 mm, Z 320 mm
- Werkstückgewicht bis 300 kg
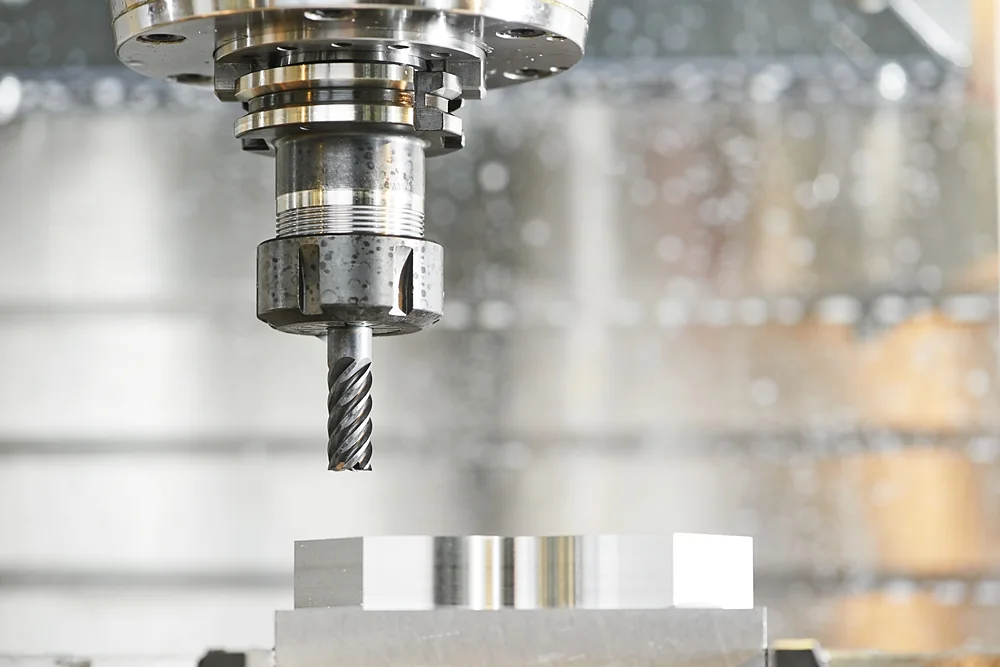
Radialbohren
- Bohren, Aufbohren, Senken, Gewindeschneiden
- Schwenkarm vertikal verfahrbar, 360 Grad drehbar
- für kleine und große Werkstücke
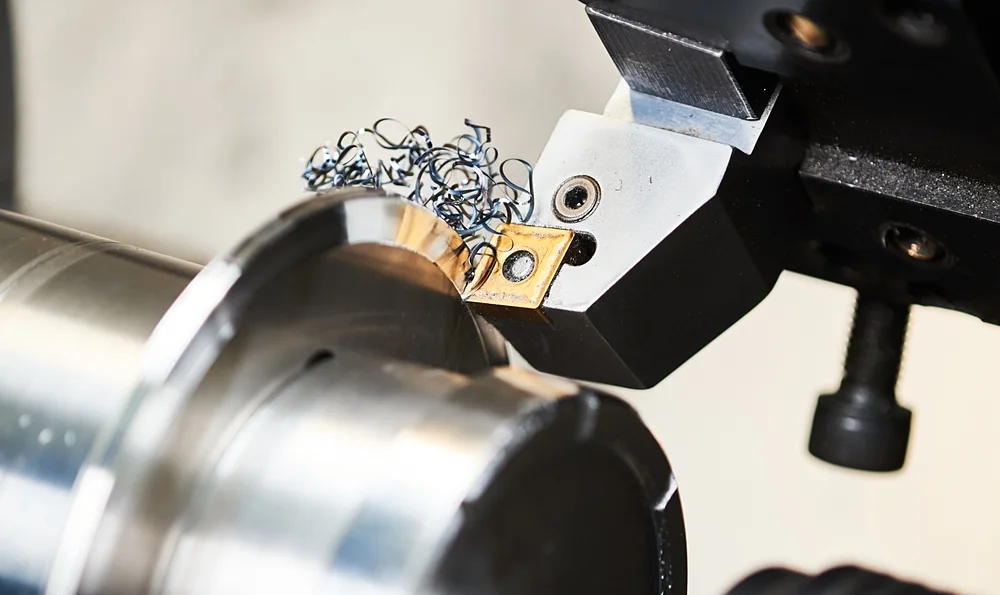
Drehen
- konventionelle Drehmaschine
- Längs-, Profil- und Plandrehen
- Gusseisen, Stahl und Aluminium
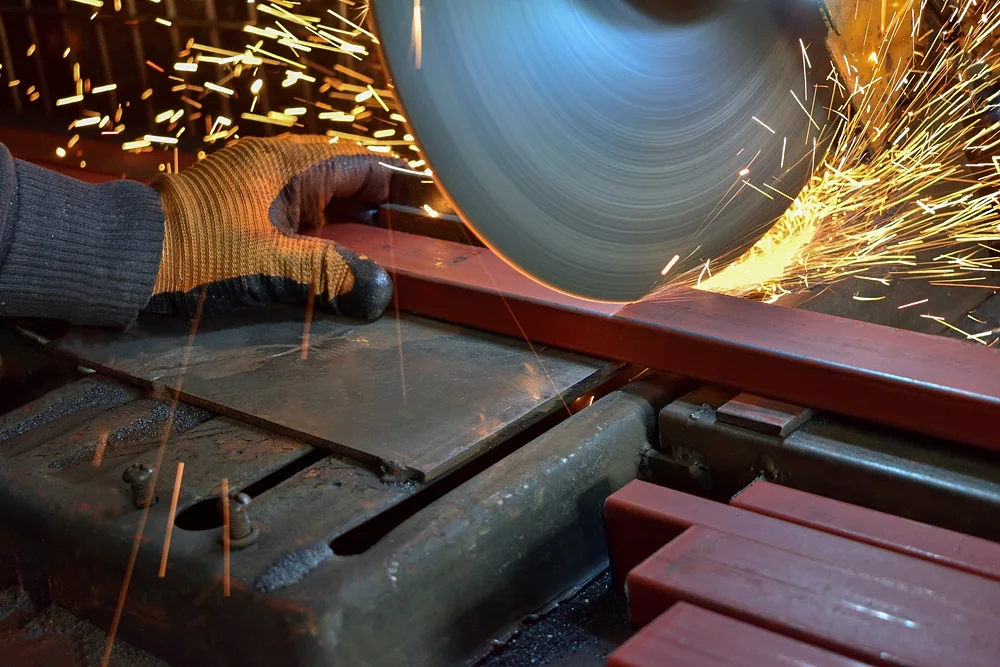
Metallzuschnitt
- Kreissäge und Bandsäge für Metall
- Gehrungsschnitte auf der Bandsäge
- Zuschnitt aller Metallteile
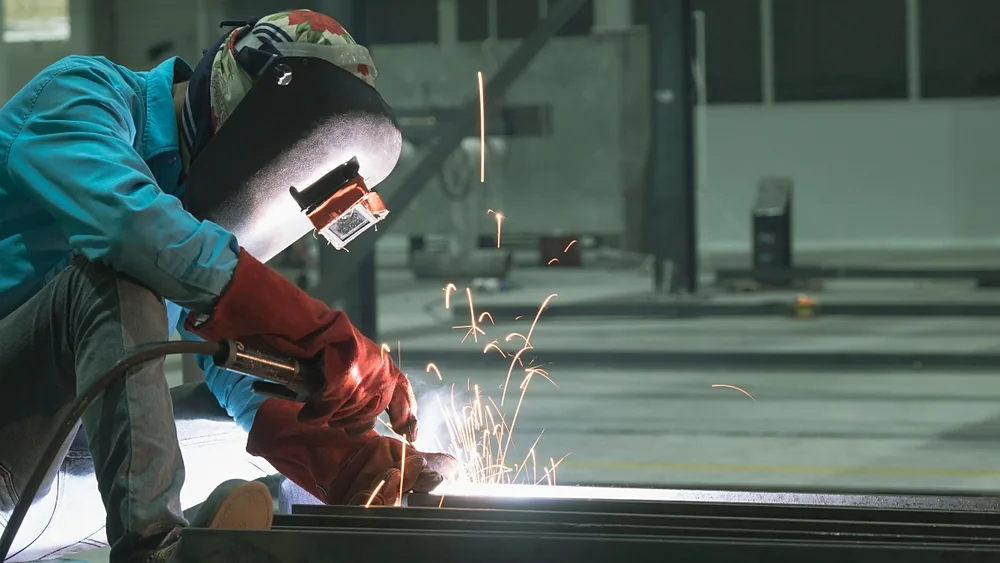
Schweißen
- Stahl, Aluminium, Gusseisen, Edelstahl
- auf Wunsch auch vor Ort
- mit eigenem oder beigestelltem Material
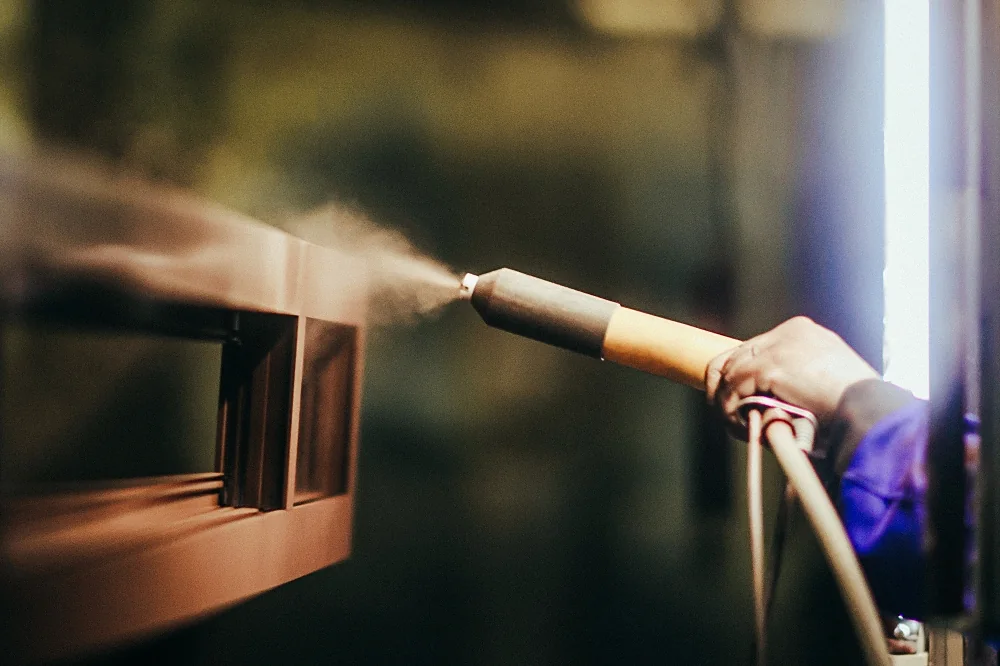
Spritzlackieren
- Farben, Lacke, Beizen, Grundierungen
- gleichmäßig auch bei komplexen Formen
- jeder RAL- oder DB-Farbton
Eine Leuchte nach Ihrer Vorlage?
Schicken Sie uns Fotos, Maße oder ein Muster. Wir sagen Ihnen, was sich nachbauen lässt.